플라스틱 데이터시트에는 MFR, MVR, MFI, MI, Melt Index와 같은 용어가 자주 표시됩니다. 일반적으로 수치가 높을수록 용융수지가 시험 다이를 더 빠르게 통과하므로 유동성이 높은 Grade로 이해할 수 있습니다.
그러나 MFR이 높다는 이유만으로 실제 사출성형에서 항상 충전성이 좋거나 압출생산성이 높다고 단정할 수는 없습니다. 용융지수는 정해진 온도와 하중 아래에서 규격화된 작은 다이를 통과하는 유량을 측정한 값이며, 실제 사출금형의 높은 전단속도, 복잡한 유로, 보압, 냉각과 섬유배향을 그대로 재현하지는 않습니다.
현행 국제표준인 ISO 1133-1:2022는 열가소성 플라스틱의 MFR과 MVR을 정해진 온도와 하중에서 측정하도록 규정합니다. Procedure A는 일정 시간 동안 압출된 용융물의 질량을 측정하고, Procedure B는 피스톤 이동거리로 압출된 체적을 측정합니다. ISO는 이 시험의 전단속도가 일반 가공공정보다 상당히 낮을 수 있으므로 시험값과 실제 가공거동이 항상 직접적으로 일치하지는 않으며, 두 방법은 주로 품질관리에 사용된다고 설명합니다.
ASTM의 현행 규격은 ASTM D1238-23a입니다. ASTM 역시 압출 플라스토미터를 이용해 용융 열가소성 수지가 규정된 온도·하중 아래에서 다이를 통과하는 속도를 측정하며, 이 값은 근본적인 고유 물성이라기보다 시험조건과 재료구조에 영향을 받는 경험적 지표라고 설명합니다.
이번 글에서는 MFR과 MVR의 정의와 단위, 두 값의 변환관계, ISO 1133과 ASTM D1238의 시험원리, MFR과 분자량·점도·가공성의 관계 및 데이터시트를 정확히 비교하는 방법을 살펴보겠습니다.
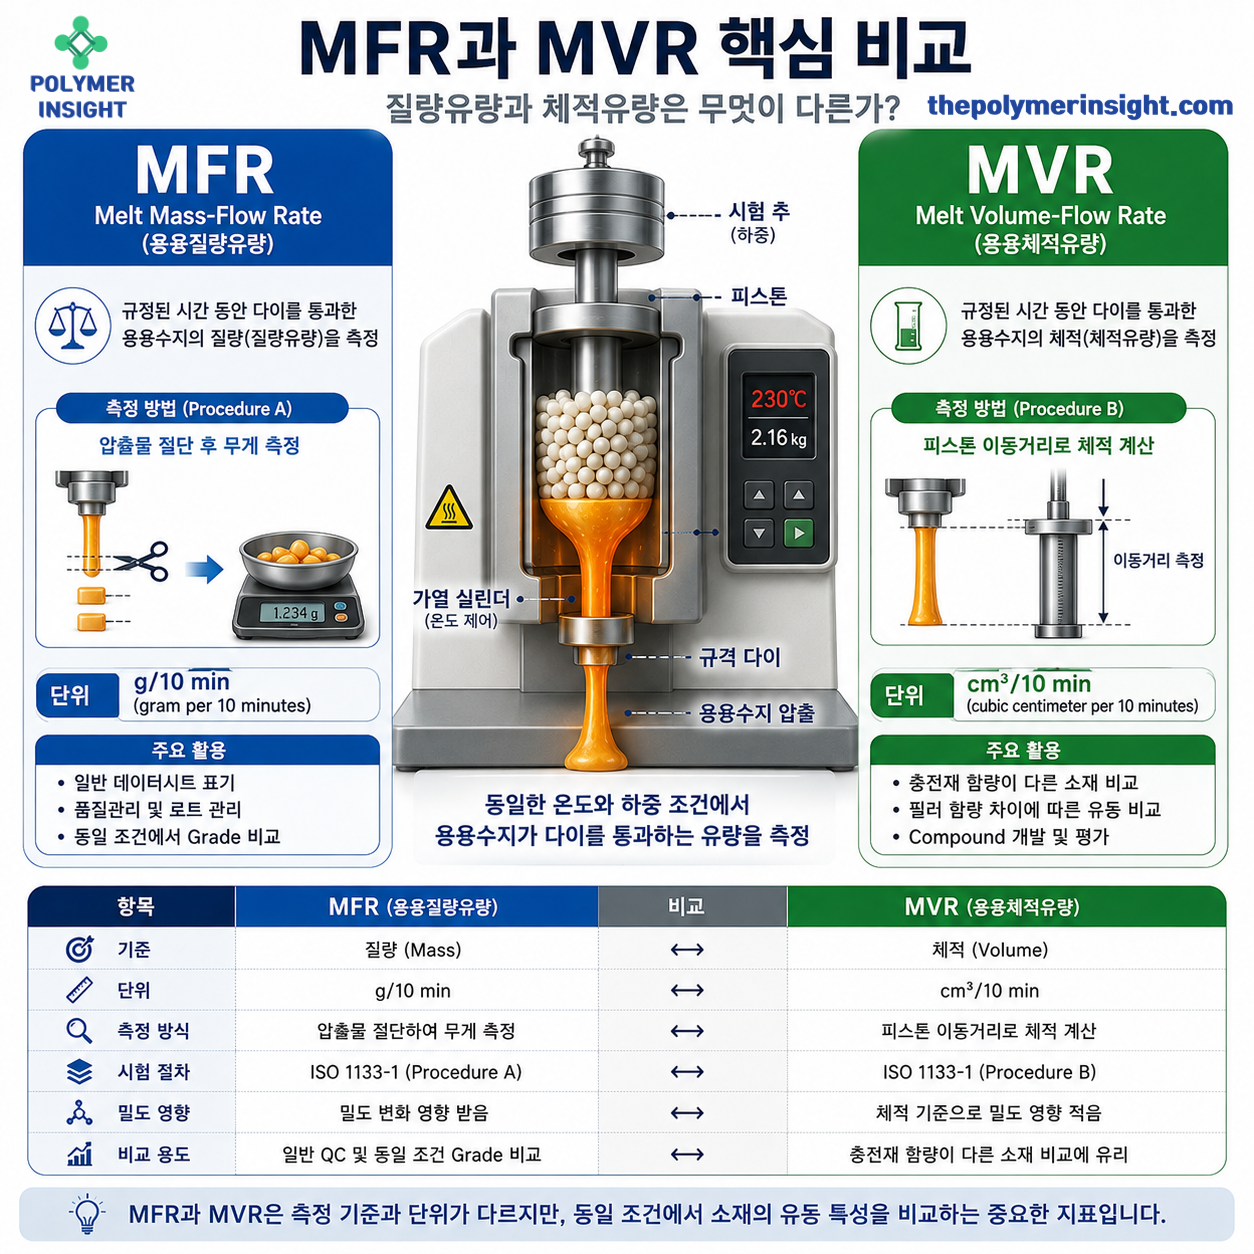
MFR과 MVR의 차이
MFR
MFR은 Melt Mass-Flow Rate, 즉 용융질량유량을 의미합니다.
정해진 온도와 하중 아래에서 용융된 수지가 규격 다이를 통과해 10분 동안 배출되는 질량을 나타냅니다.
대표단위:
g/10 min예를 들어 다음과 같이 표시됩니다.
MFR: 12 g/10 min
230℃ / 2.16 kg
이는 230℃, 2.16 kg 하중조건에서 시험했을 때 10분 기준으로 환산된 용융수지 배출질량이 12g이라는 의미입니다.
MVR
MVR은 Melt Volume-Flow Rate, 즉 용융체적유량을 의미합니다.
정해진 온도와 하중 아래에서 용융수지가 규격 다이를 통과해 10분 동안 배출되는 체적을 나타냅니다.
대표단위:
cm³/10 min예시:
MVR: 10 cm³/10 min
230℃ / 2.16 kg
핵심 차이
| 구분 | MFR | MVR |
| 전체 명칭 | Melt Mass-Flow Rate | Melt Volume-Flow Rate |
| 측정기준 | 질량 | 체적 |
| 대표단위 | g/10 min | cm³/10 min |
| 기본 측정 | 압출물 절단·질량측정 | 피스톤 이동거리 |
| 밀도 영향 | 결과에 포함됨 | 체적 기준이므로 비교에 유리 |
| 주요 활용 | 일반 데이터시트·품질관리 | 충전재 함량이 다른 소재 비교 |
ISO 1133-1은 Procedure A를 질량측정법, Procedure B를 피스톤 변위에 의한 체적측정법으로 구분합니다. 또한 MVR은 충전재 함량이 다른 소재 또는 충전·비충전 플라스틱을 비교할 때 특히 유용하다고 설명합니다.
MFR과 MVR 측정 방법
시험장비는 일반적으로 압출 플라스토미터 또는 Melt Flow Indexer(또는 MI 측정기)라고 부릅니다.
기본 장치
- 가열 실린더
- 피스톤
- 규정된 시험추
- 규격 다이
- 온도제어장치
- 피스톤 위치센서
- 압출물 절단장치
- 전자저울
시험 순서
- 규정된 양의 Pellet 또는 분쇄시료를 준비합니다.
- 시험 실린더를 지정온도로 안정화합니다.
- 시료를 실린더에 투입하고 다집니다.
- 규정된 예열시간을 적용합니다.
- 피스톤 위에 지정 하중을 올립니다.
- 용융수지가 다이를 통과하도록 합니다.
- 질량 또는 피스톤 변위를 측정합니다.
- 결과를 10분 기준으로 환산합니다.
Procedure A: 질량측정법
압출된 용융 Strand를 일정 시간 간격으로 절단하고 무게를 측정합니다.
개념식:
MFR = 측정 질량 × 600 ÷ 측정시간(초)측정질량이 g이고 시간이 초라면 결과는 g/10 min으로 계산됩니다.
예를 들어 30초 동안 압출된 시료의 질량이 0.60 g이면 다음과 같습니다.
0.60 × 600 ÷ 30
= 12 g/10 min
Procedure B: 체적측정법
피스톤이 일정 거리만큼 이동하는 데 걸린 시간을 측정합니다. 실린더 단면적과 피스톤 이동거리로 압출된 용융수지 체적을 계산합니다.
개념식:
MVR = 피스톤 단면적 × 이동거리 × 600
÷ 이동시간
ISO 1133-1은 Procedure A를 질량측정법, Procedure B를 변위측정법으로 규정하며, ASTM D1238에서도 자동 변위방식으로 MFR과 MVR을 측정할 수 있습니다.
MFR과 MVR의 상호 변환
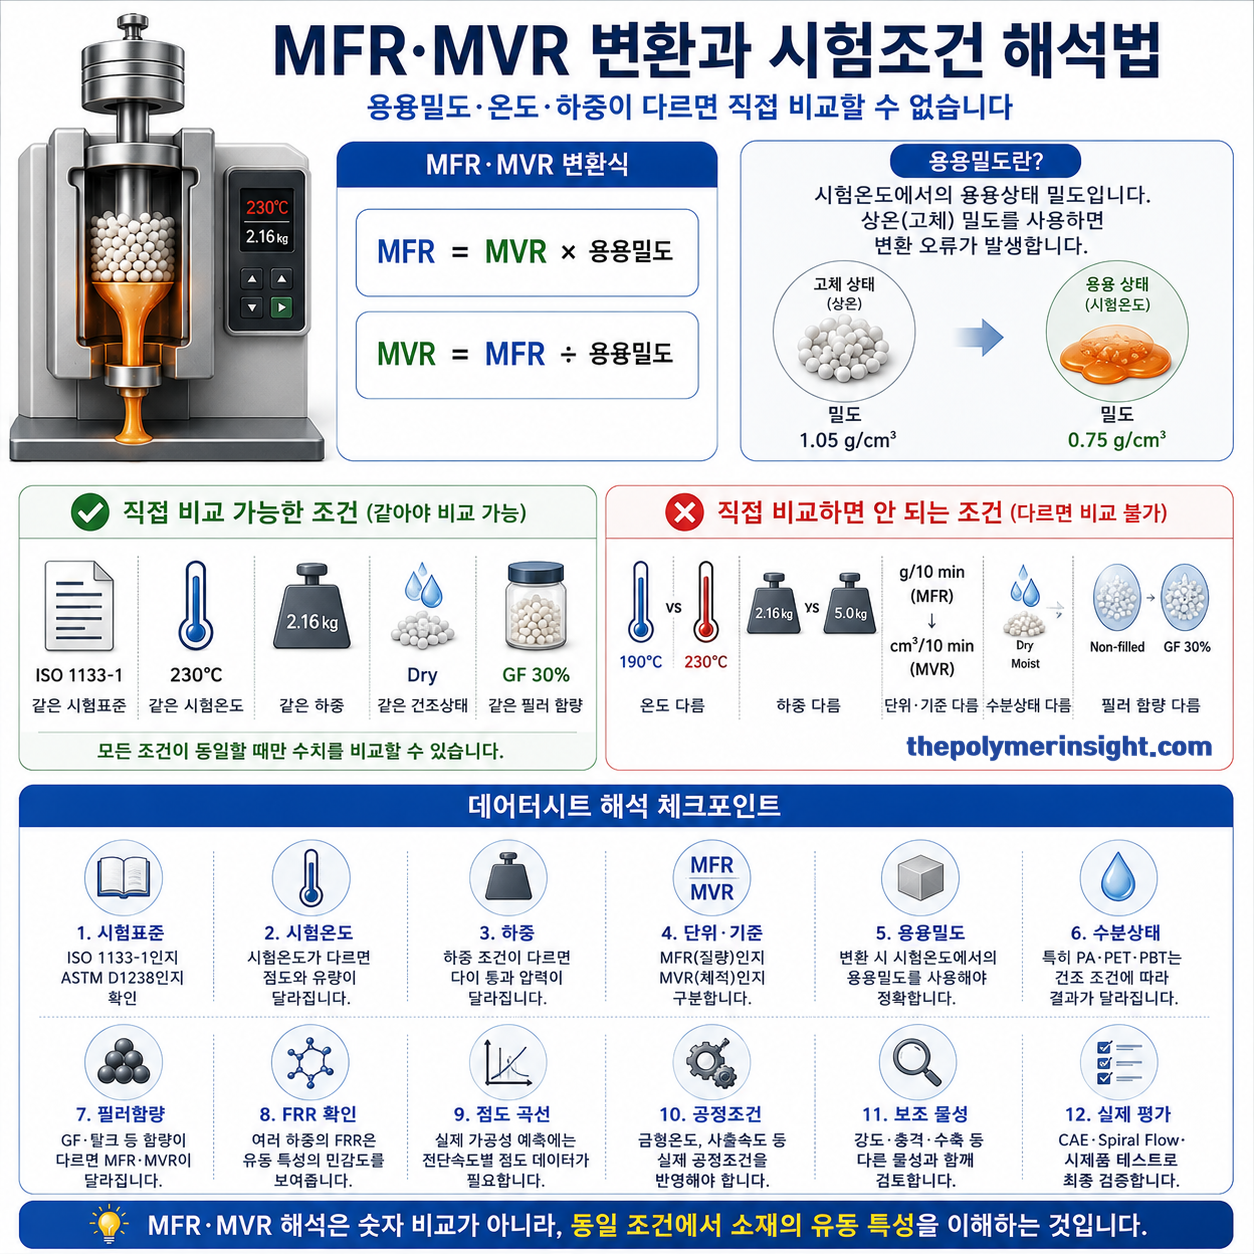
두 값은 시험온도에서의 용융밀도를 알고 있다면 서로 변환할 수 있습니다.
MFR = MVR × 용융밀도반대로 다음과 같습니다.
MVR = MFR ÷ 용융밀도계산 예시
시험온도에서의 용융밀도:
0.75 g/cm³MVR:
16 cm³/10 minMFR:
16 × 0.75
= 12 g/10 min
상온 밀도를 사용하면 안 되는 이유
변환에 사용하는 밀도는 데이터시트에 흔히 표시되는 23℃ 고체밀도가 아니라 시험온도에서의 용융밀도입니다.
플라스틱은 용융되면 열팽창으로 체적이 증가하므로 용융밀도는 상온 고체밀도와 다릅니다. ASTM D1238도 체적측정 결과를 질량으로 변환할 때 용융상태의 밀도를 사용하며, 이를 일반적인 표준밀도와 혼동하지 말아야 한다고 설명합니다.
MVR이 충전재 비교에 유리한 이유
유리섬유·탈크·탄산칼슘 등의 충전재(Filler)는 Compound 밀도를 높입니다.
동일한 체적이 압출되더라도 밀도가 높은 Grade는 질량이 더 크기 때문에 MFR이 높게 나타날 수 있습니다. 이 경우 체적기준인 MVR이 순수한 배출체적을 비교하는 데 상대적으로 유리합니다.
MFI·MI와 MFR은 같은 뜻일까?
현장에서는 다음 용어가 혼용됩니다.
- MFI: Melt Flow Index
- MI: Melt Index
- MFR: Melt Mass-Flow Rate
- Melt Flow Rate
실무적으로 MFI와 MI는 MFR을 지칭하는 경우가 많지만, 공식 표준용어는 MFR과 MVR입니다.
권장 표기
불완전한 표기:
MI = 10권장 표기:
MFR = 10 g/10 min
190℃ / 2.16 kg
ISO 1133-1
용융지수는 시험온도와 하중조건이 없으면 비교가 불가능하므로 숫자 하나만 표기해서는 안 됩니다.
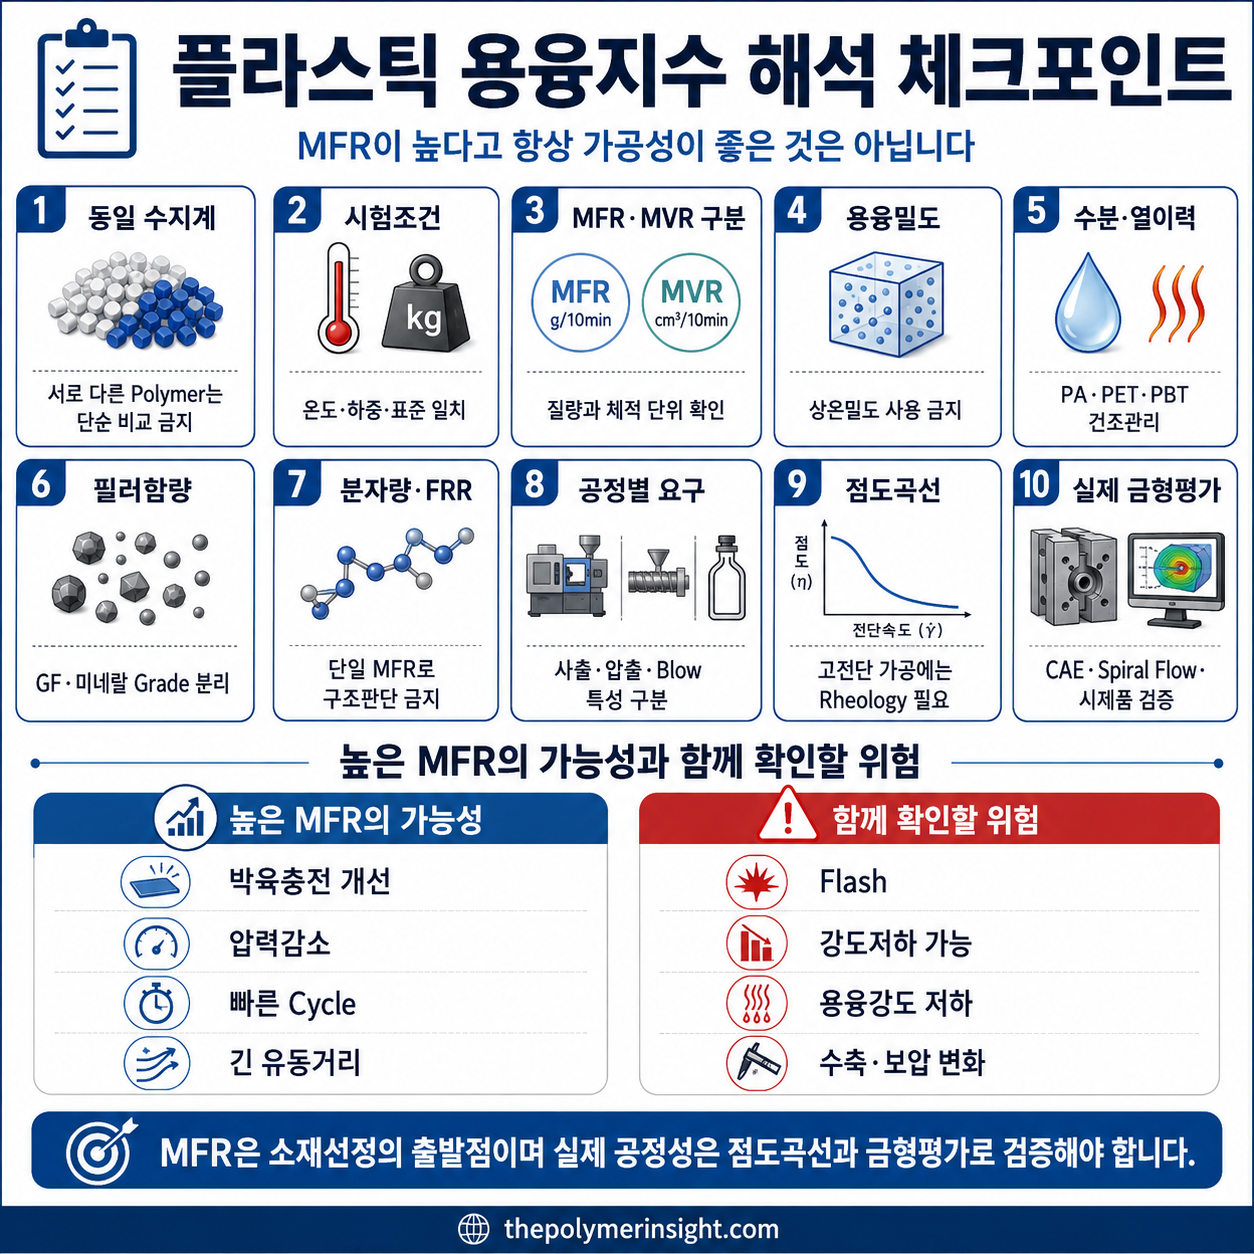
MFR이 높다는 것은 무엇을 의미할까?
같은 수지계, 동일한 시험온도와 하중에서 비교한다면 MFR이 높을수록 규정 다이를 더 많은 질량이 통과했다는 의미입니다.
일반적으로 다음과 같은 경향을 나타낼 수 있습니다.
- 낮은 용융점도
- 높은 흐름성
- 작은 두께 충전성 향상 가능
- 긴 유동거리 적용 가능성
- 낮은 분자량 가능성
- 낮은 용융강도 가능성
하지만 모든 소재에서 단순하게 적용할 수 있는 관계는 아닙니다.
MFR이 높을 때 기대할 수 있는 장점
- 얇은 제품 충전
- 복잡한 리브 충전
- 낮은 사출압력 가능
- 높은 생산속도 가능
- 섬세한 표면전사
- 장섬유·필러 Grade의 가공성 보완
발생 가능한 단점
- 용융강도 저하
- 압출 Sag 증가
- Blow Molding 안정성 저하
- 기계적 강도 저하 가능
- Stress Crack 저항 저하 가능
- Flash 증가 가능
- 보압 전달과 수축거동 변화
MFR은 근본적인 점도값이 아니며 실제 공정과 동일한 전단속도에서 측정되지 않습니다. ASTM과 ISO 모두 이 시험을 경험적 품질관리 지표로 설명하고, 실제 대규모 가공거동과 직접적으로 일치하지 않을 수 있다고 명시합니다.
MFR과 분자량의 관계
같은 고분자계에서 화학구조와 분자량분포가 유사하다면 평균분자량이 낮을수록 분자사슬이 짧아져 용융상태에서 더 쉽게 흐를 수 있습니다.
따라서 일반적으로 다음 관계가 나타날 수 있습니다.
분자량 감소
→ 용융점도 감소
→ MFR 증가
반대관계:
분자량 증가
→ 용융점도 증가
→ MFR 감소
단순 역비례가 아닌 이유
MFR은 다음 항목에도 영향을 받습니다.
- 분자량분포
- 장쇄분지
- 공중합조성
- 결정화도
- 유리섬유·필러
- 윤활제
- 가소제
- 분해·가교
- 시험온도와 하중
따라서 MFR 하나만으로 절대분자량을 계산하거나 서로 다른 수지계의 분자량을 직접 비교해서는 안 됩니다.
MFR과 용융점도의 차이
MFR은 일정한 다이와 하중에서 측정한 유량이고 용융점도는 전단응력과 전단속도의 관계로 나타내는 유변학적 물성입니다.
| 구분 | MFR 또는 MVR | 용융 점도 |
| 결과 | 일정 조건의 유량 | 전단속도별 점도 |
| 대표단위 | g/10 min 또는 cm³/10 min | Pa·s |
| 시험장비 | 압출 플라스토미터 | Capillary·Rotational Rheometer |
| 시험정보 | 단일 또는 제한된 하중조건 | 넓은 전단속도 범위 |
| 주요용도 | 품질관리·Grade 비교 | 공정해석·CAE·유변학 분석 |
실제 사출성형에는 왜 점도곡선이 필요할까?
사출성형에서는 Gate와 Runner에서 매우 높은 전단속도가 발생할 수 있습니다. 플라스틱은 대부분 비뉴턴성 유체이므로 전단속도가 증가하면 겉보기 점도가 낮아지는 전단박화 거동을 보입니다. 그런데 MFR은 낮은 전단영역의 단일 지표에 가까우므로 다음을 완전히 설명하지 못합니다.
- 금형 내 압력손실
- 고속사출 점도
- Gate 전단발열
- Weld Line
- 섬유배향
- 압출 Die Swell
- Blow Molding 용융강도
따라서 정밀 CAE에는 전단속도·온도·압력에 따른 점도모델이 필요합니다.
시험온도와 하중이 중요한 이유
용융수지의 유량은 온도와 하중에 민감합니다.
시험온도 상승
일반적으로 온도가 높아지면 분자운동이 활발해지고 점도가 낮아져 MFR·MVR이 증가할 수 있습니다.
하중 증가
피스톤에 가해지는 하중이 증가하면 다이를 통과시키는 압력이 커져 MFR·MVR이 증가합니다.
따라서 다음 두 값은 직접 비교하면 안 됩니다.
MFR 12 g/10 min
190℃ / 2.16 kg
MFR 12 g/10 min
230℃ / 2.16 kg숫자는 같지만 시험온도가 다르므로 같은 유동성을 의미하지 않습니다.
다음도 동일합니다.
230℃ / 2.16 kg230℃ / 5.0 kg하중이 다르므로 직접 비교할 수 없습니다.
데이터시트 비교원칙
동일한 항목끼리 비교해야 합니다.
- 같은 시험규격
- 같은 시험온도
- 같은 하중
- 같은 예열시간
- 같은 시료상태
- 같은 수분조건
ISO 1133-1과 ISO 1133-2의 차이
ISO 1133-1
일반적인 열가소성 플라스틱의 표준 MFR·MVR 시험법입니다.
주요 내용:
- Procedure A: 질량측정
- Procedure B: 변위측정
- 규정 온도와 하중
- 품질관리와 소재비교
- 제한적인 열화가 있는 소재에 적용 가능
ISO 1133-2
시간–온도 이력 또는 수분에 민감한 소재를 위한 시험법입니다.
대표적으로 다음과 같은 소재에서 중요할 수 있습니다.
ISO 1133-2는 실린더 온도와 재료가 고온에 노출되는 시간을 ISO 1133-1보다 더 엄격하게 관리해 결과변동을 줄입니다. 또한 수분 민감재료의 준비와 취급조건을 다룹니다. 현재 ISO 1133-2:2011은 2021년에 재확인돼 유효하며, 2026년에는 체계적인 검토단계에 있습니다.
핵심 비교
| 구분 | ISO 1133-1:2022 | ISO 1133-2:2011 |
| 적용대상 | 일반 열가소성 소재 | 열·시간·수분 민감 소재 |
| 온도관리 | 표준 공차 | 더 엄격한 공차 |
| 노출시간 | 일반조건 | 더 정밀한 시간관리 |
| 시료준비 | 일반 전처리 | 수분관리 중요 |
| 목적 | 일반 QC | 분해 민감소재 재현성 개선 |
ASTM D1238과 ISO 1133의 차이
ASTM D1238과 ISO 1133은 동일한 분야의 시험이지만 기술적 세부내용이 완전히 같지는 않습니다. ASTM D1238도 두 표준이 같은 주제를 다루지만 기술적 내용에 차이가 있다고 명시합니다.
ASTM D1238의 대표 절차
| 절차 | 측정 |
| Procedure A | 압출물 질량으로 MFR 측정 |
| Procedure B | 피스톤 변위로 MFR·MVR 측정 |
| Procedure C | 고유동 Polyolefin용 Half-die |
| Procedure D | 여러 하중의 FRR 측정 |
ASTM D1238-23a는 열가소성 수지의 압출속도를 측정하는 현행 규격이며, 품질관리와 재료 균일성 확인에 유용하다고 설명합니다.
직접 비교 시 확인해야 할 사항
- ISO인지 ASTM인지
- 표준 판본
- Die 사양
- 예열·체류시간
- Piston 위치구간
- 절단시간
- Melt Density 적용값
- 다중하중 시험 여부
- 시료 전처리와 수분
고객규격이나 경쟁 Grade 비교에서는 동일 표준의 동일 조건 결과를 사용하는 것이 안전합니다.
FRR이란?
FRR은 Flow Rate Ratio로 서로 다른 하중조건에서 측정한 MFR의 비율입니다.
ASTM Procedure D에서는 일반적으로 다음과 같이 계산합니다.
FRR = 고하중 MFR ÷ 저하중 MFRFRR은 무차원값입니다.
ASTM D1238은 두 개 이상의 조건에서 유량을 측정할 경우 한 조건의 유량을 다른 조건의 유량으로 나눠 FRR을 얻을 수 있으며, Procedure D는 한 번의 시료투입으로 여러 하중에서 측정하는 방법이라고 설명합니다.
FRR이 보여주는 정보
FRR은 하중 증가에 따라 유량이 얼마나 크게 증가하는지를 보여줍니다.
일반적으로 다음 항목과 관련될 수 있습니다.
- 전단속도 민감성
- 분자량분포
- 장쇄분지
- 용융 유변학적 특성
- 고하중 가공거동
하지만 FRR만으로 분자량분포를 정확히 계산하거나 공정점도를 완전히 설명할 수는 없습니다.
MFR 변화로 열화와 오염을 추정할 수 있을까?
MFR은 원료·재생재·성형품의 품질관리에서 열화와 오염을 확인하는 보조지표로 사용할 수 있습니다.
MFR이 증가할 때 추정해 볼 수 있는 원인
- 열분해
- 가수분해
- 분자사슬 절단
- 저분자 수지 혼입
- 가소제·윤활제 증가
- 재생횟수 증가
- 과도한 건조 또는 체류시간
분자사슬이 절단돼 평균분자량이 낮아지면 용융점도가 감소하고 MFR이 증가할 수 있습니다.
MFR이 감소할 때 추정해 볼 수 있는 원인
- 가교
- 산화에 의한 분지
- 고분자량 수지 혼입
- 무기충전재 증가
- 탄화물·이물
- 일부 축합반응
- 불충분한 용융
주의사항
그런데 MFR 변화 하나만으로 원인을 확정할 수는 없습니다. 따라서 경험상 가능하다면 다음을 함께 확인해 보면 좋습니다.
함께 확인해야 할 항목:
- FTIR
- GPC
- 수분함량
- Ash 함량
- 밀도
- 색상
- 휘발분
- 기계적 물성
- DSC
- 압출압력
유리섬유 및 필러가 MFR과 MVR에 미치는 영향
충전재는 용융수지의 유동과 밀도에 동시에 영향을 줄 수 있습니다.
유리섬유
유리섬유는 다음 영향을 줄 수 있습니다.
- 유동저항 증가
- 점도 증가
- 다이 통과 시 섬유배향
- 용융밀도 증가
- MFR·MVR 관계 변화
- 측정편차 증가 가능
무기 필러
탈크·탄산칼슘 등은 함량과 입자형상에 따라 용융유동과 밀도를 변화시킵니다.
MVR이 유용한 이유
MFR은 배출질량을 측정하기 때문에 고밀도 필러가 많으면 동일 배출체적에서도 질량이 크게 나타납니다. 반면, MVR은 배출체적 기준이므로 충전재 함량이 다른 Compound의 흐름을 비교할 때 추가적인 의미를 제공합니다. ISO 1133-1도 MVR이 서로 다른 필러함량 또는 충전·비충전 소재 비교에 특히 유용하다고 설명합니다.
수분과 건조상태가 MFR에 미치는 영향
PA·PET·PBT처럼 수분에 민감한 소재는 시험 전 함수율이 결과에 큰 영향을 줄 수 있습니다.
수분이 많은 경우
고온에서 가수분해가 발생하면 다음 결과가 나타날 수 있습니다.
- 분자량 감소
- 용융점도 감소
- MFR 증가
- 기포·Silver Streak
- 측정편차 증가
지나친 체류시간
실린더 안에서 시료가 오래 머물면 다음 현상이 발생할 수 있습니다.
- 열분해
- 산화
- 가교
- 축합
- 점도변화
이 때문에 수분·열이력 민감소재에는 ISO 1133-2의 엄격한 시간–온도 관리가 중요합니다.
MFR과 실제 사출성형성의 관계
MFR은 초기 소재선정에 유용하지만 실제 금형 충전성은 다음 요소에 의해 결정됩니다.
- 제품두께
- 유동길이
- Gate 두께
- Runner 구조
- 금형온도
- 용융온도
- 사출속도
- 사출압력
- 전단박화
- 섬유배향
- Vent
- 보압
MFR이 높아도 충전이 어려운 경우
- Gate가 지나치게 작음
- 금형온도가 낮음
- 긴 유동길이
- 급격한 두께변화
- 높은 필러함량
- Gas Vent 부족
- 결정화가 빠른 소재
MFR이 낮아도 성형 가능한 경우
- 높은 금형온도
- 적절한 Gate 확대
- 충분한 사출압력
- 얇고 넓은 Fan Gate
- 높은 전단박화 특성
- 최적화된 Runner
따라서 실제 Spec-in 업무를 할 때는 MFR과 함께 Spiral Flow, Capillary Rheology, Moldflow 점도데이터와 실제 금형평가가 필요합니다.
MFR과 압출·블로우 성형의 관계
압출
압출에서는 지나치게 높은 MFR이 다음 문제를 일으킬 수 있습니다.
- 용융강도 저하
- Die Swell 변화
- 압출물 처짐
- 치수안정성 저하
- 압출압력 감소
- Melt Fracture 조건 변화
블로우 성형
Blow Molding에서는 Parison이 자중을 견뎌야 하므로 낮은 MFR, 높은 용융강도의 수지가 유리한 경우가 많습니다.
사출성형
얇은 제품과 복잡한 형상에서는 상대적으로 높은 MFR이 유리할 수 있지만 Flash와 기계적 물성의 균형을 검토해야 합니다.
필름
필름에서는 MFR뿐 아니라 다음이 중요합니다.
- 용융강도
- Bubble Stability
- Drawdown
- Neck-in
- 분자량분포
- 장쇄분지
데이터시트에서 MFR·MVR을 읽는 방법
예시 1
MFR: 20 g/10 min
230℃ / 2.16 kg
ISO 1133-1
의미:
- 질량유량 측정
- 230℃ 시험
- 2.16 kg 하중
- 10분 기준 20 g
- ISO 1133-1 조건
예시 2
MVR: 18 cm³/10 min
250℃ / 5 kg
ISO 1133-1
예시 1과는 다음 조건이 다릅니다.
- 측정기준
- 시험온도
- 하중
- 단위
따라서 수치만으로 직접 비교할 수 없습니다.
확인순서
- MFR인지 MVR인지 확인합니다.
- 단위를 확인합니다.
- 시험표준을 확인합니다.
- 시험온도를 확인합니다.
- 하중을 확인합니다.
- Procedure를 확인합니다.
- 수분·건조조건을 확인합니다.
- 충전재 함량을 확인합니다.
- 재생재 여부를 확인합니다.
- 대푯값인지 관리범위인지 확인합니다.
Grade 비교에서 흔히 발생하는 오류
오류 1. 조건이 다른 MFR 비교
- 소재 A: 190℃·2.16 kg
- 소재 B: 230℃·2.16 kg
비교 불가입니다.
오류 2. MFR과 MVR 숫자 직접 비교
- MFR 15 g/10 min
- MVR 15 cm³/10 min
단위와 측정기준이 다릅니다.
오류 3. 충전 Grade와 비충전 Grade의 MFR만 비교
필러가 밀도와 유동을 동시에 변화시키므로 MVR과 Melt Density를 함께 확인해야 합니다.
오류 4. MFR이 높으면 기계적 물성도 좋다고 판단
높은 MFR은 낮은 분자량과 연관될 수 있어 강도·내충격·환경응력균열성이 불리할 가능성도 있습니다.
오류 5. MFR을 실제 점도로 사용
CAE와 압력해석에는 전단속도별 점도곡선이 필요합니다.
플라스틱 소재 선정 업무에서 MFR과 MVR을 고려하는 방법
Thin Wall Injection Molding 사출품
우선 확인:
- MFR·MVR
- Spiral Flow
- 고전단 점도
- 금형온도
- Weld Line 강도
- Flash 민감성
유리섬유 보강 구조부품
우선 확인:
- MVR
- 필러함량
- 섬유길이 유지
- 금형충전압력
- Weld Line
- 기계적 물성
압출 Sheet·Profile
우선 확인:
- 낮은 전단 점도
- 용융강도
- Die Swell
- 처짐
- 압출압력
- 치수안정성
Blow Molding
우선 확인:
- 낮은 MFR 가능성
- 용융강도
- Parison Sag
- FRR
- 분자량분포
재생재 품질관리
우선 확인:
- 입고 MFR 범위
- Batch 편차
- 수분함량
- Ash
- 밀도
- 냄새·휘발분
- 반복가공 후 변화율
공급업체에 요청할 데이터
- ISO 1133-1 또는 ASTM D1238 결과
- MFR과 MVR
- 시험온도와 하중
- Melt Density
- 시료 건조조건
- 예열·체류시간
- FRR
- Capillary Rheology
- 전단속도별 점도곡선
- PVT 데이터
- Spiral Flow
- 재생 횟수별 MFR
- 열이력별 MFR 변화
- Lot 관리범위
- 충전재 함량별 MVR
실무자의 인사이트
실무 팁: “MFR은 플라스틱이 얼마나 잘 흐르는지를 보여주는 출발점이지만, 실제 금형 안에서 얼마나 잘 충전되는지를 보증하는 값은 아닙니다.”
고객기술지원 업무를 수행하면서 흔히 하게 되는 실수 중 한 가지는 MFR 숫자만 놓고 유동성을 비교하는 것입니다.
MFR 20인 소재가 MFR 10인 소재보다 항상 사출성이 좋은 것은 아닙니다. 시험온도와 하중이 다를 수 있고, 분자량분포와 전단박화 거동이 달라 실제 고속사출에서는 순서가 바뀔 수 있습니다.
또 다른 오류는 유리섬유 보강 Grade와 비보강 Grade의 MFR을 그대로 비교하는 것입니다. 유리섬유는 유동저항뿐 아니라 Compound 밀도도 높이므로 질량기준 MFR만으로는 해석이 부족합니다. 이런 경우 MVR과 용융밀도를 함께 확인하는 것이 유용합니다.
실무적으로는 다음 순서를 권장합니다.
- 동일 수지계인지 확인합니다.
- MFR·MVR을 구분합니다.
- 시험온도와 하중을 일치시킵니다.
- ISO·ASTM 표준을 구분합니다.
- 필러함량과 용융밀도를 확인합니다.
- 수분·건조조건을 확인합니다.
- FRR과 점도곡선을 요청합니다.
- 실제 제품의 두께와 유동길이를 반영합니다.
- CAE 또는 Spiral Flow로 검증합니다.
- 최종적으로 실제 금형에서 평가합니다.
가장 높은 MFR의 소재가 항상 최적 Grade는 아닙니다. 충전성, 용융강도, 기계적 물성, 수축, Flash와 공정안정성을 함께 만족하는 유동성 수준을 선택해야 합니다.
자주 묻는 질문 (FAQ)
Q1. MFR과 MFI는 같은 뜻인가요?
현장에서는 비슷한 의미로 사용되지만 표준용어는 MFR입니다. 데이터시트에는 시험온도·하중·단위와 함께 MFR로 표기하는 것이 명확합니다.
Q2. MFR과 MVR 중 어느 값을 봐야 하나요?
일반 Grade 비교에는 MFR이 널리 사용됩니다. 충전재 함량이나 밀도가 다른 소재를 비교할 때는 체적기준인 MVR이 더 유용할 수 있습니다.
Q3. MFR이 높으면 점도가 낮나요?
같은 수지계와 동일 시험조건에서는 대체로 그렇습니다. 다만 MFR은 단일 저전단 시험값이므로 실제 공정의 전단속도별 점도를 완전히 나타내지는 않습니다.
Q4. MFR이 높으면 분자량이 낮나요?
동일 고분자계에서는 일반적으로 그런 경향이 있지만, 분자량분포·분지·첨가제·필러와 열화상태도 영향을 주므로 절대적인 관계는 아닙니다.
Q5. MFR과 MVR을 바로 변환할 수 있나요?
시험온도와 압력에서의 용융밀도를 알고 있다면 가능합니다. 상온 고체밀도를 사용하면 안 됩니다. (iso.org)
Q6. MFR이 높으면 Thin Wall Injection Molding에 항상 유리한가요?
충전에는 유리할 가능성이 있지만 Flash, 강도, 충격성, 수축과 열안정성 문제가 발생할 수 있습니다. 실제 금형평가가 필요합니다.
Q7. 재생재의 MFR이 상승하면 열화 된 것인가요?
분자사슬 절단으로 MFR이 상승했을 가능성이 있지만 저분자 수지 혼입, 수분, 첨가제 변화도 원인이 될 수 있습니다. 다른 분석과 함께 판단해야 합니다.
함께 읽으면 좋은 글
- 플라스틱 밀도와 비중 비교: 금속 대체 경량화 계산법
MFR과 MVR을 변환할 때 상온밀도와 용융밀도를 구분해야 하는 이유를 이해할 수 있습니다. - 흡수율과 흡습률의 차이: PA 물성이 변하는 이유
수분에 민감한 PA·PET·PBT의 MFR 시험에서 건조와 함수율 관리가 중요한 이유를 확인할 수 있습니다. - 플라스틱 성형수축률이란? 금형 치수와 뒤틀림의 원인
유동성이 충전·보압·수축과 뒤틀림에 어떤 영향을 주는지 연결해 볼 수 있습니다.
결론
MFR은 정해진 온도와 하중 아래에서 10분 동안 규격 다이를 통과한 용융수지의 질량을 나타내며, 단위는 g/10 min입니다. MVR은 같은 조건에서 통과한 체적을 나타내며, 단위는 cm³/10 min입니다.
ISO 1133-1:2022는 Procedure A를 질량측정법, Procedure B를 변위측정법으로 규정합니다. MFR과 MVR은 시험온도에서의 용융밀도를 알면 서로 변환할 수 있으며, MVR은 충전재 함량이 다른 소재를 비교할 때 특히 유용합니다.
시간–온도 이력 또는 수분에 민감한 소재는 ISO 1133-2:2011을 적용해 실린더 온도와 노출시간, 시료건조상태를 더 엄격하게 관리하는 것이 적절합니다.
ASTM의 현행 규격은 ASTM D1238-23a이며, Procedure A·B 외에 고유동 Polyolefin용 Procedure C와 다중하중 FRR용 Procedure D를 포함합니다. ASTM은 Melt Flow Rate를 근본적인 고유물성이라기보다 시험조건에 따라 달라지는 경험적 품질관리 지표로 설명합니다.
최종 소재선정에서는 MFR 숫자만 비교하지 말고 시험온도, 하중, 표준, 용융밀도, 수분, 충전재, FRR과 전단속도별 점도를 함께 확인해야 합니다. 실제 가공성은 금형형상, 두께, Gate, 금형온도와 사출속도를 반영한 CAE 및 완제품 평가로 결정해야 합니다.
참고문헌
- ISO 1133-1:2022, Plastics — Determination of the melt mass-flow rate and melt volume-flow rate of thermoplastics — Part 1: Standard method
열가소성 플라스틱의 MFR과 MVR을 규정된 온도·하중에서 측정하며, Procedure A 질량법과 Procedure B 변위법을 규정합니다.
2022년·International Organization for Standardization. - ISO 1133-2:2011, Plastics — Determination of the melt mass-flow rate and melt volume-flow rate of thermoplastics — Part 2: Method for materials sensitive to time-temperature history and/or moisture
열이력과 수분에 민감한 열가소성 소재의 온도·노출시간·시료준비를 더 엄격하게 관리하는 시험방법입니다.
2011년·2021년 확인·International Organization for Standardization. - ASTM D1238-23a, Standard Test Method for Melt Flow Rates of Thermoplastics by Extrusion Plastometer
압출 플라스토미터로 열가소성 수지의 용융유량을 측정하며 MFR·MVR·FRR 관련 절차를 제공합니다.
2023년·ASTM International.
최초 작성일: 2026년 9월 15일
최종 업데이트: 2026년 9월 15일