3D 프린팅은 시제품 제작 기술에서 시작했지만 현재는 지그·치공구, 맞춤형 의료부품, 자동차 덕트, 항공부품과 소량 양산품을 생산하는 적층제조(Additive Manufacturing, AM) 기술로 확장되고 있습니다.
플라스틱 업계에서 중요한 변화는 3D 프린팅이 기존 사출성형을 단순 대체하는 것이 아니라는 점입니다. Resin 제조사에는 새로운 형태의 Powder·Filament·Photopolymer 시장을, 가공업체에는 금형 없이 소량품과 복잡한 형상을 공급할 수 있는 새로운 생산방식을 제공합니다. ISO/ASTM 52900:2021도 적층제조를 재료를 연속적으로 추가해 3차원 형상을 만드는 제조기술로 정의하고 있으며, 이 규격은 2025년 재검토 후 현재 버전으로 확인됐습니다. 이번 글에서는 3D 프린팅에 사용되는 플라스틱 종류, FDM·SLS·MJF·광경화 공정과 관련 산업의 구조, 실제 양산 적용을 위한 소재·공정 스펙인 기준을 살펴보겠습니다.
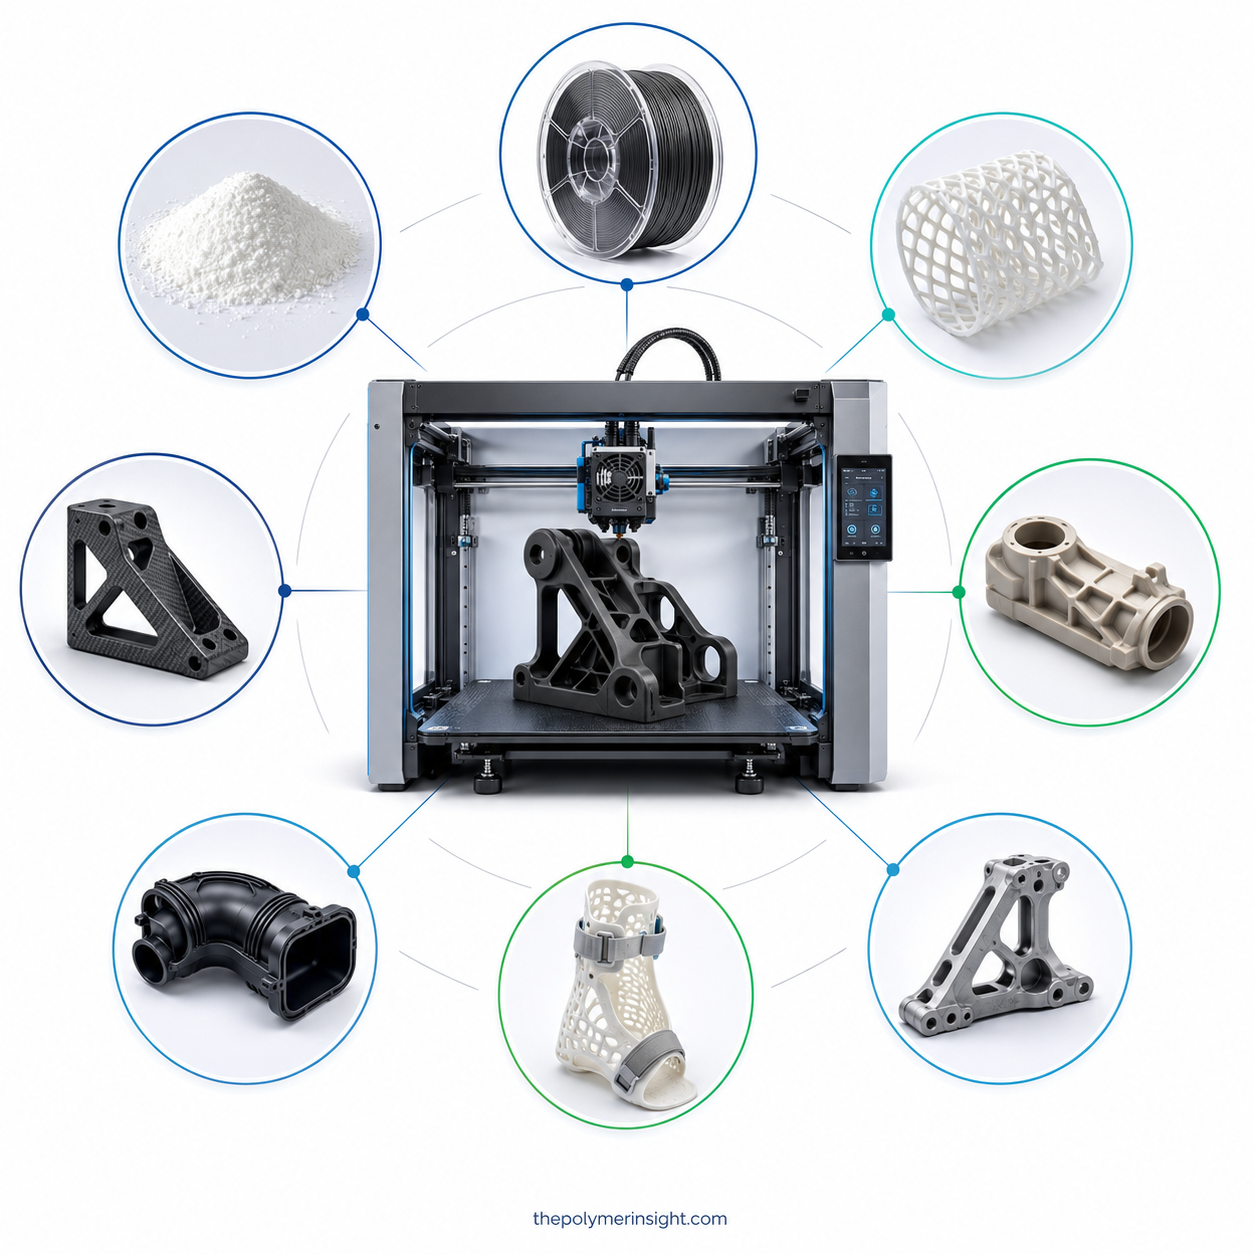
3D 프린팅 플라스틱 종류|PLA, ABS, PA12, TPU, PEI, PEEK 차이
3D 프린팅 소재를 이해할 때 가장 먼저 구분해야 할 것은 같은 플라스틱이라도 Pellet Grade와 3D Printing Grade는 동일하지 않다는 점입니다. 사출용 PA12 Pellet을 그대로 분쇄한다고 안정적인 SLS Powder가 되는 것이 아니며, 압출용 ABS를 단순히 Filament로 만들었다고 해서 FDM 출력성이 확보되는 것도 아닙니다. 용융점도, 분자량분포, 수분함량, Powder 입도와 형상, Filament 직경편차, 열안정성과 층간접착성을 공정에 맞춰 설계해야 합니다.
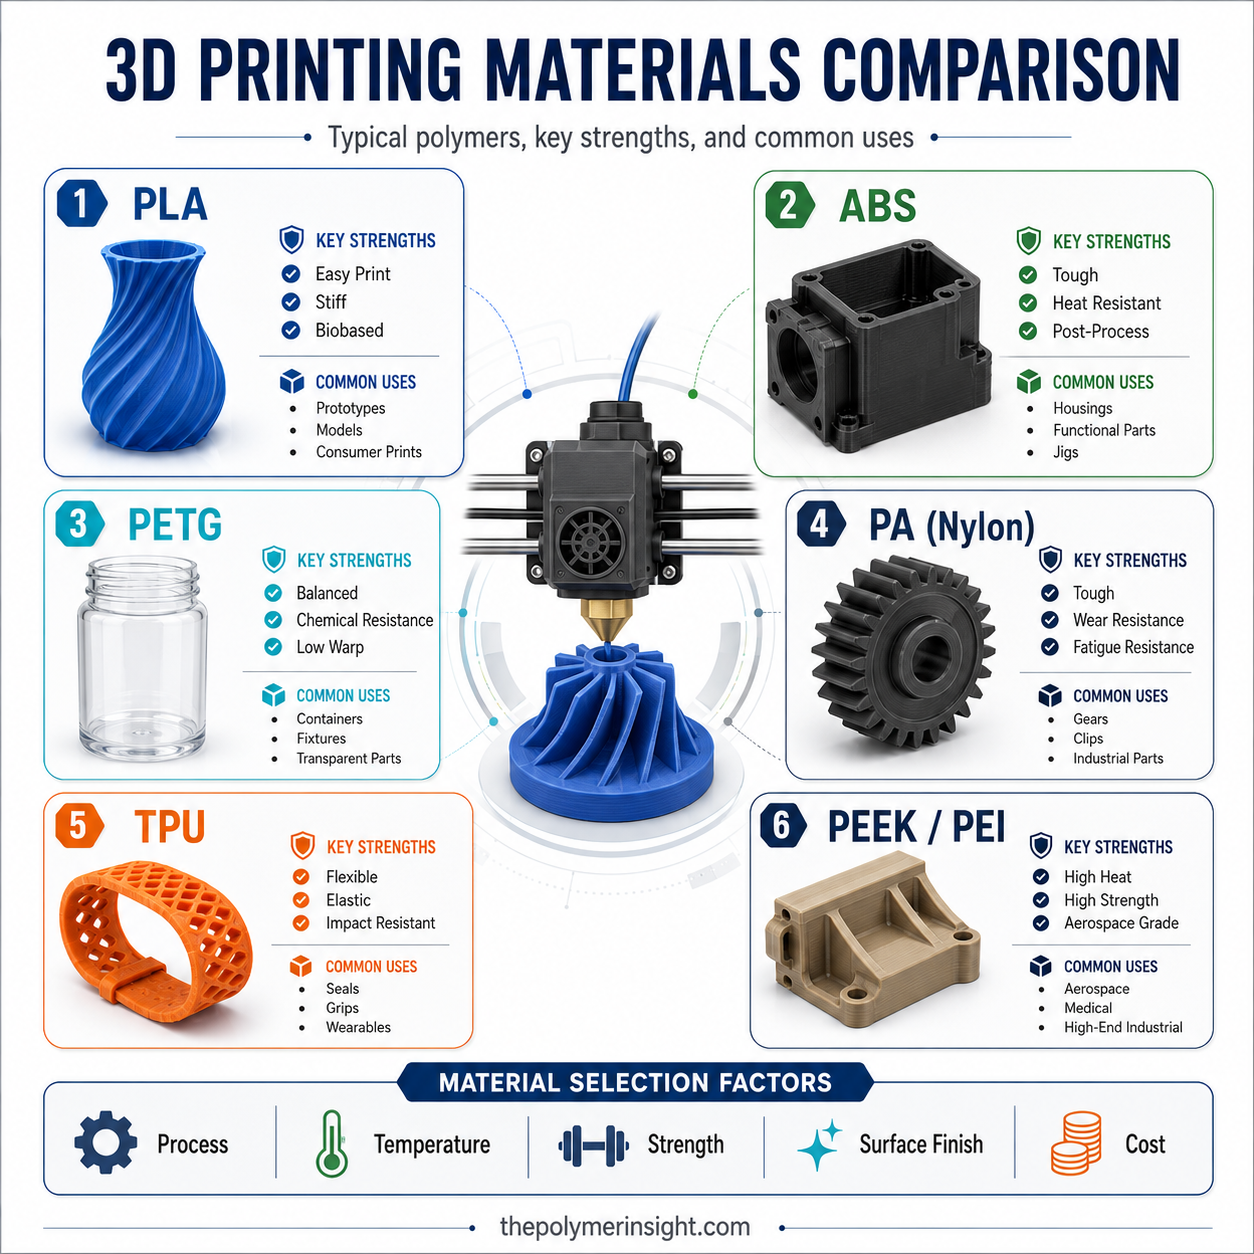
가장 대중적인 소재는 PLA입니다. 출력온도가 비교적 낮고 Warpage가 작아 교육·디자인 Mock-up과 시제품에 적합하지만, 높은 온도와 장기간 하중을 받는 산업부품에는 한계가 있습니다. ABS는 PLA보다 충격성과 내열성이 좋아 기능성 시제품, Housing과 Jig에 활용되지만 출력 중 수축과 Warpage 관리가 중요합니다. ASA는 ABS 계열의 가공성을 가지면서 내후성이 향상돼 옥외 Fixture, 자동차 Mock-up과 실외 장비에 유리합니다. Stratasys도 FDM용 ASA를 ABS와 유사한 특성을 가지면서 UV 저항성과 비교적 우수한 출력 표면을 갖는 소재로 설명합니다.
산업용 Powder Bed Fusion에서는 PA12가 사실상의 핵심 소재입니다. PA12는 수분흡수가 상대적으로 낮고 내화학성, 충격성, 치수 안정성과 반복사용성의 균형이 좋아 SLS와 MJF에 폭넓게 적용됩니다. Evonik은 INFINAM® PA12를 SLS·HSS·MJF용 산업용 Powder로 공급하며 자동차·항공·의료 및 산업부품에 적용할 수 있다고 설명합니다. 특히 PA12 Powder의 입자형상과 유동성은 Powder Bed의 균일한 도포와 출력품 표면 및 치수 안정성에 직접적인 영향을 줍니다. (Evonik)
PA11은 PA12보다 유연성과 충격·피로 특성이 필요한 부품에 적합하며, Arkema의 Rilsan® PA11은 바이오 기반 장쇄 Polyamide로 SLS 분야에서 소비재, 스포츠와 산업부품에 활용됩니다. Arkema는 PA11뿐 아니라 Kynar® PVDF와 Kepstan® PEKK도 3D 프린팅용 고성능 Polymer로 공급하며 낮은 수분흡수, 피로·충격과 난연 특성이 요구되는 산업 응용을 제시합니다. (HPP Arkema)
TPU·TPE는 고무와 같은 유연성이 필요한 Bellows, Cushion, Shoe Component, Gripper, Seal과 Wearable Part에 사용됩니다. HP의 MJF 시스템도 TPU 계열과 PA11·PA12·PP 등을 지원하고 있어 Powder 기반 적층제조가 경질 부품에만 한정되지 않음을 보여줍니다. (HP)
더 높은 온도에서는 PEI·PEEK·PEKK·PAEK가 등장합니다. Stratasys의 FDM Material Portfolio에는 PEI 기반 ULTEM™ 9085와 ULTEM™ 1010, PEKK 기반 Antero® 800NA, Carbon Fiber 강화 Nylon 등이 포함됩니다. ULTEM 9085는 높은 비강도와 열·화학적 성능을 요구하는 항공·운송부품에, PEKK는 낮은 Outgassing과 고내열·내화학 부품에 검토됩니다.
| 소재 | 대표 출력공정 | 주요 강점 | 주의사항 | 대표 용도 |
| PLA | FDM/FFF | 출력성·저수축 | 내열·크리프 한계 | 디자인, 교육, Mock-up |
| ABS | FDM/FFF | 충격·가공성 | Warpage, 냄새 | Prototype, Jig |
| ASA | FDM/FFF | UV·외관 | 열수축 관리 | 옥외부품 |
| PA12 | SLS/MJF/FDM | 치수·충격·내약품 | 수분·Powder Aging | 산업 양산품 |
| PA11 | SLS/MJF | 유연·피로·충격 | 원가 | 스포츠, Wearable |
| TPU | FDM/MJF/SLS | 유연·내마모 | 출력속도·경도 관리 | Seal, Cushion |
| PEI | FDM | 내열·난연·강성 | 고온 장비 필요 | 항공·전기부품 |
| PEEK/PEKK | FDM/PBF | 최고 수준 내열·내약품 | 고온·결정화 관리 | 항공·의료·산업 |
소재 개발자의 관점에서는 앞으로 단순 Polymer 종류보다 난연·ESD·탄소섬유 강화·열전도·바이오 기반·재사용 Powder 같은 기능성 Grade의 경쟁이 중요해질 가능성이 큽니다. Evonik은 기존 PA12뿐 아니라 난연 PA12와 Carbon Black이 입자 내부에 분산된 Powder도 개발하고 있으며, 산업용 3D 프린팅 소재가 일반 범용수지와 유사한 방식으로 세분화되고 있습니다.
FDM, SLS, MJF, SLA 공정과 3D 프린팅 산업|각 방식은 어떤 시장에 적합할까?
3D 프린팅 산업을 이해하려면 프린터보다 먼저 공정과 소재의 조합을 봐야 합니다. 동일한 PA12라도 FDM Filament와 SLS Powder, MJF Powder는 제조방식과 최종 부품 특성이 다릅니다.
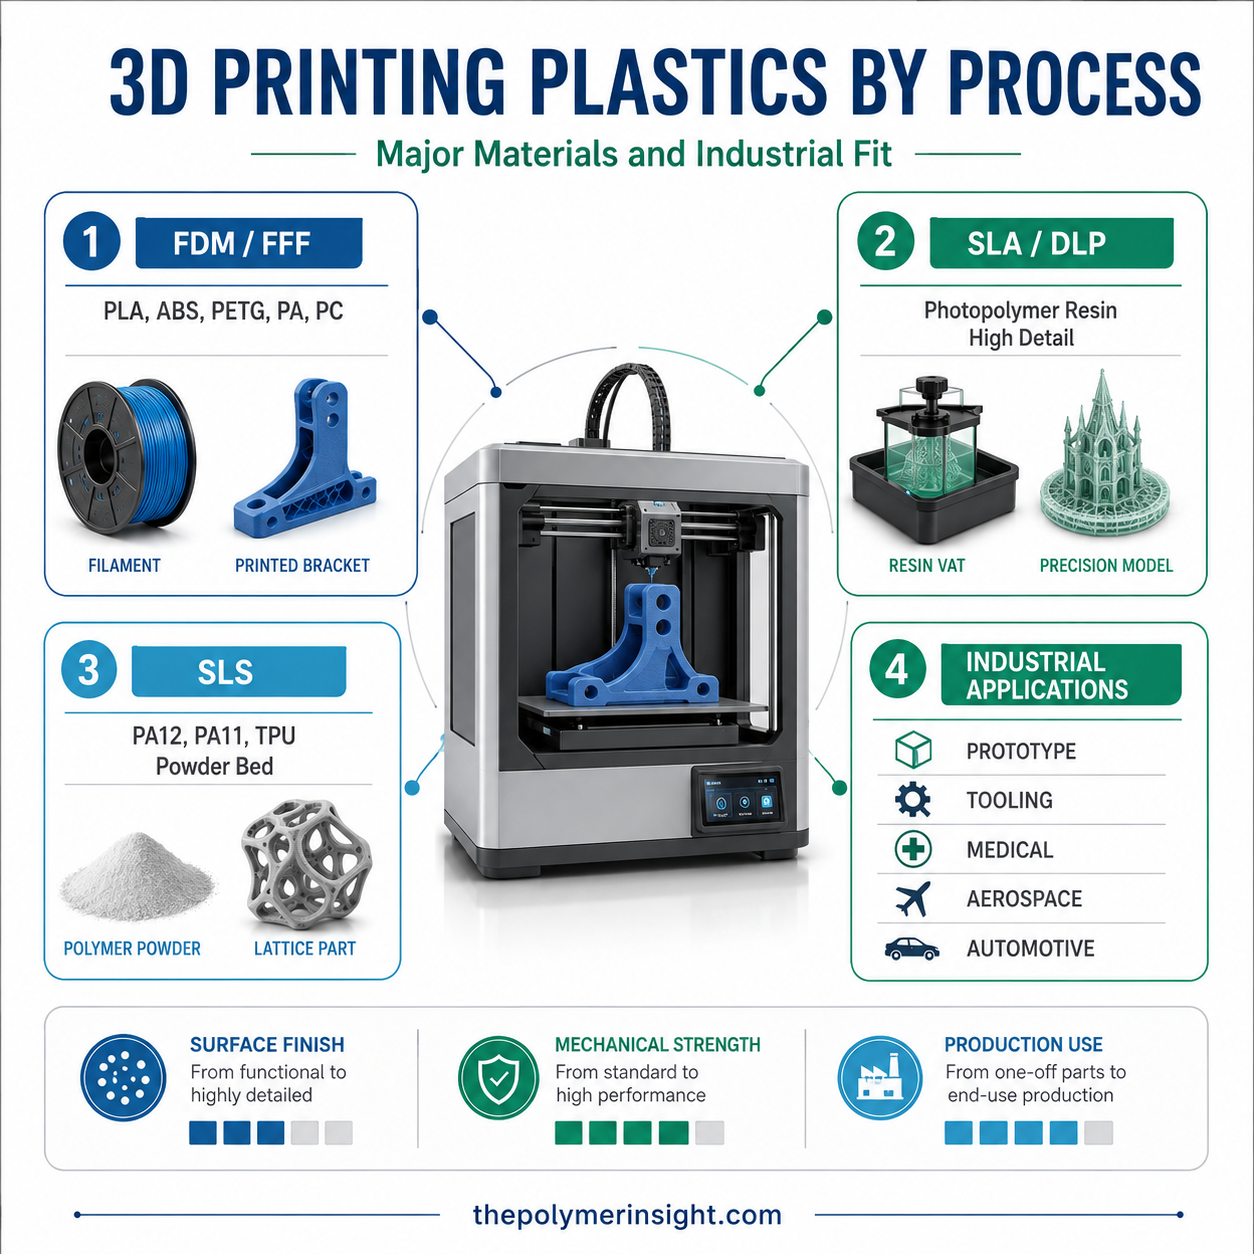
FDM/FFF(Material Extrusion)는 Filament를 가열해 Nozzle에서 압출하고 층별로 쌓는 방식입니다. 장비가 단순하고 소재 변경이 쉬우며 PLA·ABS·ASA·PC·PA·TPU뿐 아니라 PEI·PEKK까지 사용할 수 있다는 장점이 있습니다. Stratasys는 산업용 FDM의 장점으로 Engineering Thermoplastic부터 Carbon Fiber 강화수지와 고성능 Polymer까지 폭넓은 소재 선택을 제시합니다.
그러나 FDM 부품에는 적층방향에 따른 기계적 이방성이 존재합니다. XY 방향의 인장강도가 높더라도 Z 방향에서는 층간융착이 약해질 수 있기 때문에 사출성형 TDS와 출력품 물성을 직접 비교해서는 안 됩니다. 실제 설계에서는 Build Orientation, Raster Angle, Layer Height, Chamber Temperature와 Support 위치를 소재 자체의 일부처럼 관리해야 합니다.
SLS(Selective Laser Sintering)는 Powder Bed 위의 Polymer Powder를 Laser로 선택적으로 융합하는 방식입니다. 별도의 Support가 거의 필요하지 않아 내부 Channel, Lattice와 복잡한 형상을 제작하기 좋고 여러 부품을 Build Volume 안에 3차원으로 배치할 수 있습니다. EOS는 SLS용 Polymer Portfolio로 PA11, PA12, TPU와 PAEK를 공급하며 소재·프린터·공정 Parameter를 하나의 시스템으로 최적화한다고 설명합니다.
MJF(Multi Jet Fusion) 역시 Powder Bed 방식이지만 Laser 대신 Fusing Agent와 열에너지를 이용합니다. HP는 PA11·PA12·Glass Bead PA12·PP와 TPU 등을 MJF에서 사용할 수 있도록 지원하고 있으며, Jet Fusion 5600과 5200 Series를 Prototype뿐 아니라 최종부품 생산용으로 운영하고 있습니다.
Powder 공정에서는 Refresh Ratio가 원가를 좌우합니다. 출력 후 남은 Powder를 얼마나 새 Powder와 혼합해 다시 사용할 수 있는지가 중요한데, 반복 열이력을 받은 PA Powder는 분자량·점도와 색상이 변할 수 있습니다. HP는 소재별 Powder 재사용 비율을 별도로 관리하고 있으며 PA12·PA11·PP·TPU별로 차이가 있다고 공개하고 있습니다. 따라서 Powder 단가만으로 kg당 Cost를 비교하지 말고 실제 재사용률과 Scrap, Post-processing까지 포함해야 합니다.
SLA·DLP 등 Vat Photopolymerization은 액상 Photopolymer를 빛으로 경화하는 방식입니다. 매우 높은 표면 정밀도와 Fine Detail 구현에 유리해 치과 Model, Jewelry, Prototype과 소형 정밀부품에 강점이 있습니다. 그러나 열가소성 Polymer와 달리 가교된 Photopolymer가 대부분이므로 재용융이 어렵고, UV·열·습도에 따른 장기 노화특성을 따로 확인해야 합니다.
3D 프린팅 산업의 Value Chain은 기존 사출업과 상당히 다릅니다.
Resin Manufacturer → Powder/Filament Compounder → Printer OEM → Software → Printing Service Bureau → Post-processing → End User
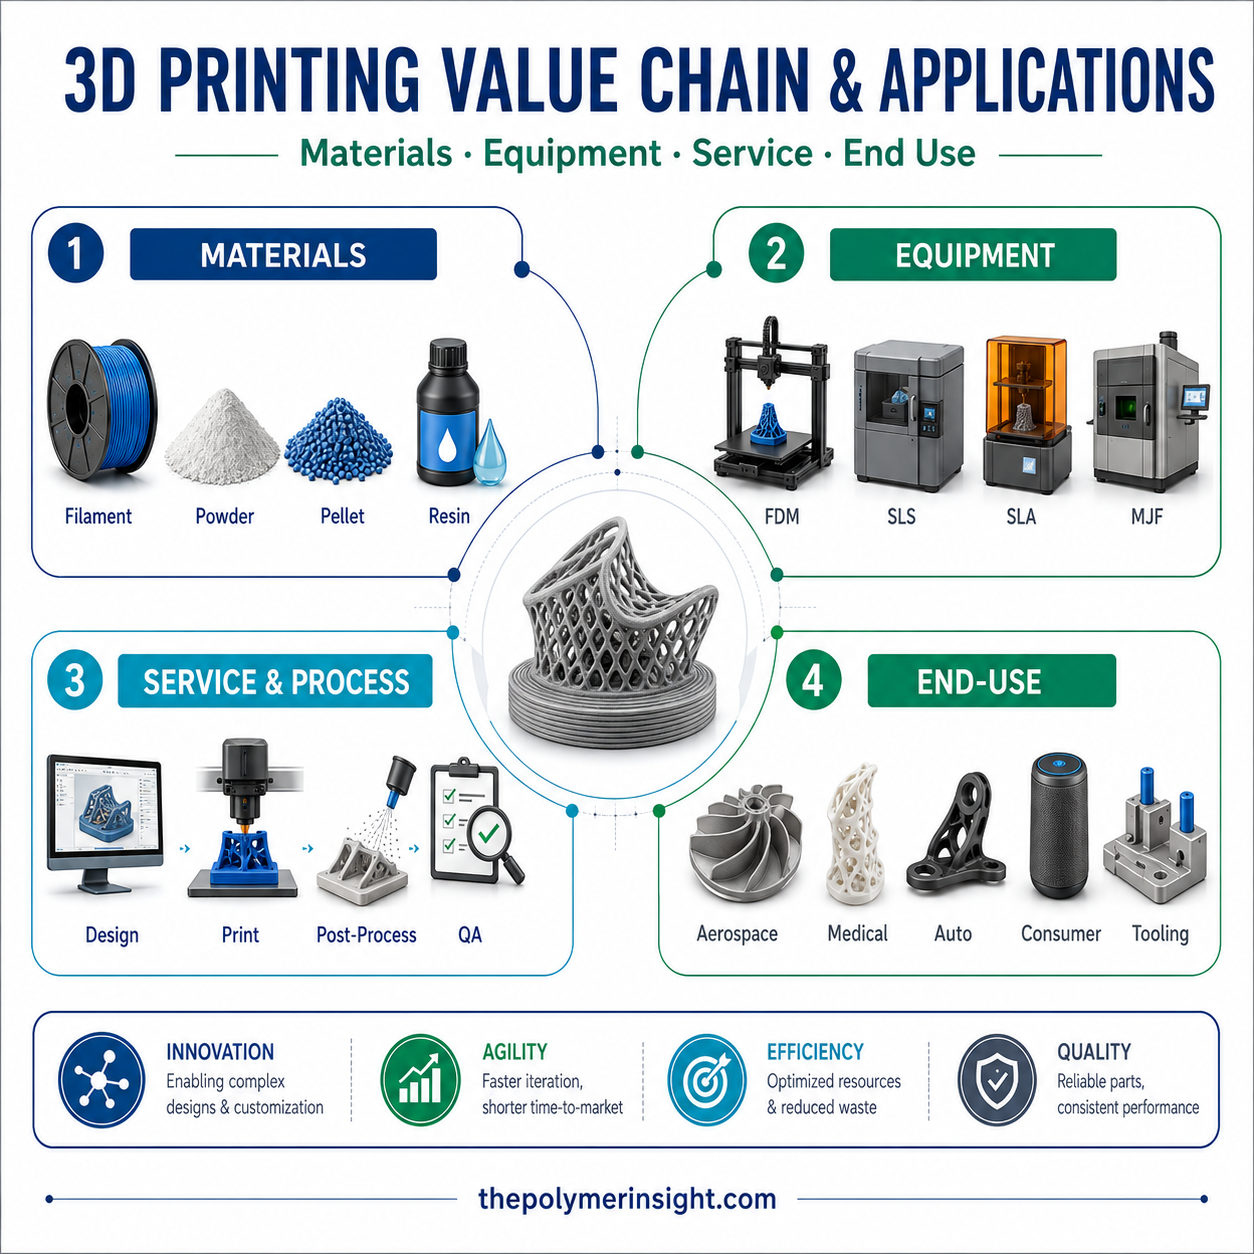
원료 제조사는 단순 Pellet 판매 대신 Powder 입도·Flowability, Filament 직경, Photopolymer 경화거동과 Printer Parameter까지 함께 제공해야 하고, 가공업체는 금형기술 대신 Nesting, Orientation, Support, Surface Finishing와 Digital Inventory 역량을 갖춰야 합니다.
자동차에서는 Prototype과 Jig에서 시작해 공조 Duct, Customized Part와 저수량 Spare Part로 확대되고 있습니다. 항공에서는 Duct·Bracket·Interior Part와 Tooling, 의료에서는 Surgical Guide·Prosthetic·Patient-specific Device, 소비재에서는 Eyewear·Footwear와 Customized Product에 활용됩니다. Evonik도 PA12 Powder를 단순 Prototype이 아니라 산업적 Serial Production까지 확대되는 소재로 설명합니다.
3D 프린팅이 경제적인 영역은 복잡도가 높고 생산수량이 낮으며 금형비 비중이 큰 부품입니다. 반대로 수십만 개의 단순한 부품에서는 Cycle Time과 단위생산성이 높은 사출성형이 여전히 훨씬 유리합니다. 따라서 적층제조와 사출성형은 경쟁관계라기보다 생산수량과 형상 복잡도에 따라 역할이 달라지는 보완적 제조기술로 보는 것이 현실적입니다.
산업용 3D 프린팅 소재 스펙인
3D 프린팅에서 가장 위험한 접근은 Resin TDS의 인장강도와 출력품의 강도가 동일하다고 가정하는 것입니다. 적층제조에서는 Material + Printer + Process Parameter + Build Orientation + Post-processing이 사실상 하나의 Material System으로 작동합니다.
첫 번째 검토항목은 출력방향입니다. FDM은 층간접착 때문에 Z 방향이 취약해질 수 있고, Powder Bed 공정도 Build 위치와 열이력에 따라 물성편차가 발생할 수 있습니다. 따라서 소재승인 시 XY·XZ·ZX 방향의 인장·충격과 치수를 구분해 평가하는 것이 좋습니다. Stratasys 역시 Material Technical Data Sheet 작성을 위해 출력·시편제작·시험조건을 체계적으로 관리하며 ABS, PA12CF, PEKK와 ULTEM 등 다양한 재료에 동일한 Material Testing Procedure를 적용하고 있습니다.
두 번째는 수분관리입니다. PA 계열 Powder와 Filament가 수분을 흡수하면 용융 중 기포·표면결함과 물성저하가 발생할 수 있습니다. 고온 PEEK·PEKK·PEI 역시 건조와 Material Handling이 중요합니다. Filament는 직경과 Ovality 편차가 Feed 안정성에 직접 영향을 주므로 Resin 업체에서 Filament 업체로 Value Chain이 넘어갈 때 QC 관리항목도 바뀝니다.
세 번째는 열이력과 결정화입니다. PEEK·PEKK 같은 반결정성 고분자는 Nozzle Temperature뿐 아니라 Chamber·Bed Temperature와 Cooling Rate가 결정화도와 Warpage를 좌우합니다. 사출품과 같은 소재명이라도 출력조건이 다르면 결정화도, Modulus와 내약품성이 달라질 수 있습니다.
네 번째는 Powder Aging입니다. SLS와 MJF에서 Build Box 내부 Powder 전체가 고온에 노출되기 때문에 출력되지 않은 Powder도 열이력을 받습니다. 새 Powder 비율이 지나치게 낮으면 점도와 표면외관·치수가 변할 수 있으므로 Virgin Powder : Recycled Powder Ratio를 공정관리 항목으로 설정해야 합니다. 동시에 재사용성이 높은 Powder가 실제 kg당 원가와 환경부하 측면에서 유리할 수 있습니다. Evonik은 PA12 Powder의 재사용성과 LCA를 별도로 관리하고 있으며 Bio-circular 원료를 적용한 INFINAM® eCO PA12도 공급하고 있습니다.
다섯 번째는 후가공입니다. 3D 프린팅 완료가 생산 완료를 의미하지 않습니다. Support 제거, Depowdering, Shot Peening, Dyeing, Machining, Polishing, Coating, Heat Treatment와 Annealing이 추가될 수 있으며 이러한 공정이 치수와 물성에 영향을 줍니다.
실무적인 승인 절차는 다음과 같이 정리할 수 있습니다.
- 용도 정의: Prototype·Jig·Tooling·End-use Part 구분
- 생산수량 설정: 1개·100개·1만 개 수준별 경제성 비교
- 공정 선택: FDM·SLS·MJF·SLA 중 형상과 성능에 맞게 선정
- Material Grade 선정: PLA·ABS·PA12·TPU·PEI·PEEK 등 비교
- Build Orientation 결정: 하중방향과 적층방향을 일치시켜 설계
- 시험편 검증: 실제 Printer·Parameter로 물성 측정
- 치수·표면 평가: 공차, Warpage, Roughness와 기공 확인
- 후가공 검증: Heat Treatment·Machining·Coating 포함
- Lot·Powder 관리: Virgin/Reused Ratio와 수분·열이력 추적
- Total Cost 비교: Material뿐 아니라 Printing·Labor·Post-process 포함
실무자의 인사이트
실무 팁: "3D 프린팅 소재 스펙인은 Resin Grade를 승인하는 것이 아니라 소재·장비·공정조건·출력방향을 하나의 제조시스템으로 승인하는 과정입니다."
석유화학 분야에서 시장개발과 고객 기술지원을 수행하는 관점에서 3D 프린팅 시장은 원료업체에게 단순히 새로운 Polymer 하나가 추가되는 시장이 아닙니다. 기존 사출용 Grade에서는 MFR·충격·강성과 금형조건이 중심이었다면, 적층제조에서는 Powder Particle Distribution, Flowability, Filament Diameter, Melt Strength, Laser Absorption, Powder Refresh Ratio와 Printing Window까지 상품기획의 대상이 됩니다.
가공업체 역시 “금형이 필요 없다”는 장점만 보고 접근하기보다 연간 수량 → 형상 복잡도 → 요구 공차 → 방향별 물성 → 후가공 → 품질 추적성 → 원가 순으로 판단해야 합니다. 특히 동일 부품이 연간 수천~수만 개 이상으로 증가하면 사출성형으로 전환하는 것이 경제적일 수 있으므로 3D 프린팅은 생산방식이 아니라 제품 Life Cycle 전체를 최적화하는 수단으로 접근하는 것이 좋습니다.
자주 묻는 질문 (FAQ)
FDM과 FFF는 다른 기술인가요?
기본 원리는 거의 같습니다. 열가소성 Filament를 녹여 층별로 적층합니다. FDM은 Stratasys의 상표로 널리 알려져 있고, 일반적인 기술명으로는 Material Extrusion이나 FFF라는 표현도 사용됩니다.
산업용 3D 프린팅에서 PA12가 많이 사용되는 이유는 무엇인가요?
치수 안정성·충격·내화학성과 낮은 수분흡수, Powder 공정성이 균형을 이루기 때문입니다. SLS·MJF 등 여러 Powder Bed 공정에서 사용할 수 있어 소재와 설비 생태계도 잘 구축돼 있습니다.
PEEK를 일반 FDM 프린터로 출력할 수 있나요?
대부분 어렵습니다. 매우 높은 Nozzle과 Chamber Temperature가 필요하며 결정화·Warpage와 Bed Adhesion을 관리할 수 있는 고온 산업용 장비가 요구됩니다.
3D 프린팅 부품은 사출품보다 약한가요?
일률적으로 그렇지는 않습니다. 소재와 공정에 따라 충분한 강도를 얻을 수 있지만 적층방향·기공과 열이력 때문에 물성이 방향 의존성을 가질 수 있습니다. 동일 소재명만으로 사출품과 직접 비교해서는 안 됩니다.
SLS Powder는 계속 재사용할 수 있나요?
제한 없이 재사용할 수는 없습니다. 반복된 열이력으로 Powder의 분자량·점도와 색상 등이 달라질 수 있어 제조사가 제시하는 Refresh Ratio와 공정관리 기준을 따라야 합니다.
3D 프린팅이 사출성형을 대체할까요?
대부분의 대량생산품에서는 그렇지 않습니다. 3D 프린팅은 금형 없이 복잡한 형상·Customization·소량생산에 강하고, 사출성형은 높은 생산성과 단위원가 측면에서 대량생산에 강합니다.
함께 읽으면 좋은 글
항공기용 소재 가이드|플라스틱 종류, FST, 소재 선정
비행기에는 객실 내장재부터 전기 커넥터, 유체 배관, 베어링과 구조용 브래킷까지 다양한 플라스틱과 열가소성 복합재가 사용됩니다. 항공기용 소재는 단순한 경량화만으로 선정되지 않습니
thepolymerinsight.com
참고문헌
1. 적층제조 기본 용어와 정의
ISO, ISO/ASTM 52900:2021 — Additive Manufacturing, General Principles, Fundamentals and Vocabulary. 적층제조의 기본 개념과 공정 관련 용어를 정의하며, 2025년 재검토 후 현행판으로 확인됐습니다.
2. FDM 공정과 산업용 Thermoplastic
Stratasys, FDM 3D Printing Technology and Materials. ABS·ASA·Nylon·Carbon Fiber 강화재·ULTEM·PEKK 등 산업용 Material Extrusion 소재를 소개합니다.
3. 산업용 FDM 물성평가 방법
Stratasys, Materials Testing Procedure. ABS, Nylon 12CF, PC, ASA, PEKK, ULTEM 등 출력 소재의 시편 제조와 TDS 시험절차를 설명합니다.
4. SLS용 PA11·PA12·TPU·PAEK
EOS, Polymer Materials for Additive Manufacturing. SLS용 PA11·PA12, TPU와 PAEK 소재 및 기계적 특성·생체적합성 등의 제품정보를 제공합니다.
5. MJF Polymer Portfolio
HP, HP Multi Jet Fusion 3D Printing Systems and Materials. PA11·PA12·PA12 GB·PP·TPU 등 MJF용 소재와 양산형 Jet Fusion 플랫폼을 소개합니다.
6. PA12 Powder와 Powder Bed Fusion
Evonik, INFINAM® PA12. PA12 Powder의 SLS·HSS·MJF 적용, 내약품·충격·저흡습 특성 및 Powder 재사용과 산업용 생산 정보를 제공합니다.
7. PA11·PVDF·PEKK 고성능 3D Printing Polymer
Arkema, High Performance Polymers for 3D Printing. Rilsan® PA11, Kynar® PVDF와 Kepstan® PEKK의 소비재·전자·산업부품 적용정보를 제공합니다.
8. 순환형 PA12 3D Printing Powder
Evonik, INFINAM® eCO PA12. Bio-circular 원료 기반 PA12 Powder와 적층제조 소재의 탄소발자국 저감 방향을 설명합니다.
'산업별 적용 (Applications) > 전기전자·모빌리티' 카테고리의 다른 글
| 전기차 시대의 플라스틱|배터리·고전압 부품, 충전 인프라용 소재, 검증 방법 (0) | 2026.08.06 |
|---|---|
| 드론·UAM 플라스틱 가이드|드론 부품·eVTOL 경량 복합재·소재 선정 (0) | 2026.08.06 |
| 항공기용 소재 가이드|플라스틱 종류, FST, 소재 선정 (0) | 2026.08.06 |
| 전도성 플라스틱 심화 가이드|카본블랙·CNT·금속필러 차이, ESD·EMI 차폐, 소재 선정 기준 (0) | 2026.08.03 |
| CNT 심화 가이드|SWCNT·MWCNT 구조 차이, 배터리 도전재·전도성 플라스틱, 분산·소재 선정 기준 (0) | 2026.08.03 |


